国际化发酵装备制造企业Global Leading Fermentation Equipment Supplier


国际化发酵装备制造企业Global Leading Fermentation Equipment Supplier
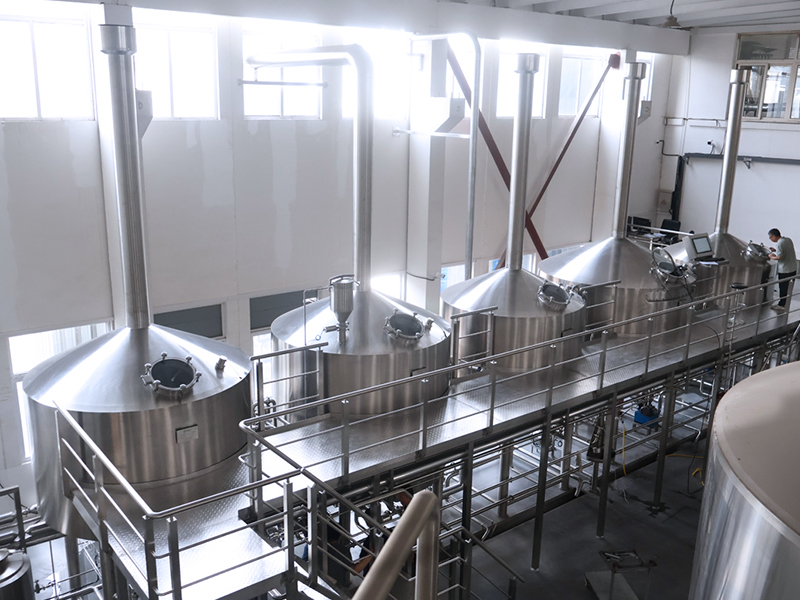
在啤酒酿造全流程中,糖化工序是决定麦汁综合品质、原料利用效率以及成品风味稳定性的关键核心环节。该工序依靠麦芽自身的多种内源酶,在可控温度、浓度、酸碱环境下完成淀粉、蛋白质、多糖等物质的分解与转化,最终形成组分均衡、品质稳定的酿造麦汁。糖化工艺的管控精度,直接左右麦汁糖谱结构、可溶性氮含量、澄清效果与抗氧化水平,对成品啤酒的口感层次、泡沫表现、色泽状态和储存周期都有着决定性影响。随着酿造行业规模化、标准化升级,精细化糖化管控已成为企业稳定产品品质、降低生产损耗、提升产能效益的重要技术抓手。本文结合工业化酿造实践,系统梳理糖化工艺的核心管控要点与优化方案。
一、结合麦芽原料状态,差异化设定投料温度
糖化初始投料温度,是激活内源酶体系、启动生化反应的首要工艺参数,需严格匹配麦芽的溶解成熟度进行差异化设置,避免因温区不符导致酶活偏低、原料分解不充分等问题。针对溶解程度偏弱、胚乳成熟度不足的麦芽,生产中推荐采用35℃低温投料模式。该温度环境能够温和激活葡聚糖酶、蛋白酶、淀粉酶等各类功能酶,快速启动底物分解反应,有效提升可发酵糖生成量,保障后续发酵充足度,同时保留麦芽优质矿物质组分,为成品啤酒良好的泡沫性能奠定基础。
针对溶解充分、品质优异的商品麦芽,可采用50℃中温投料工艺。该温区能够加速麦芽胚乳吸水软化,促进细胞内游离酶大量释放,强化蛋白质与磷酸盐的分解转化,破除淀粉颗粒表面的蛋白包裹结构,为后续淀粉高效水解扫清障碍。实际生产中需严格控制该温度的静置时长,避免蛋白质过度降解,造成成品啤酒口感单薄、泡沫持久度不足等品质缺陷。
62℃高温投料是现代工业化酿造的高效优化工艺,兼具节能降耗、缩短生产周期、优化产品风味的多重优势。高温投料可适度抑制蛋白质的过度分解,保留足量高分子含氮物质,提升麦汁胶体稳定性与黏度,优化啤酒持泡表现;同时有效降低体系内游离氨基氮含量,弱化美拉德反应强度,减少麦汁老化前驱物质的积累。与此同时,该工艺能够大幅抑制脂肪酸氧化酶活性,从生产源头降低醪液氧化概率,显著提升成品啤酒的风味稳定性与耐储性。
二、精准调控醪液工况,兼顾生产效率与产品品质
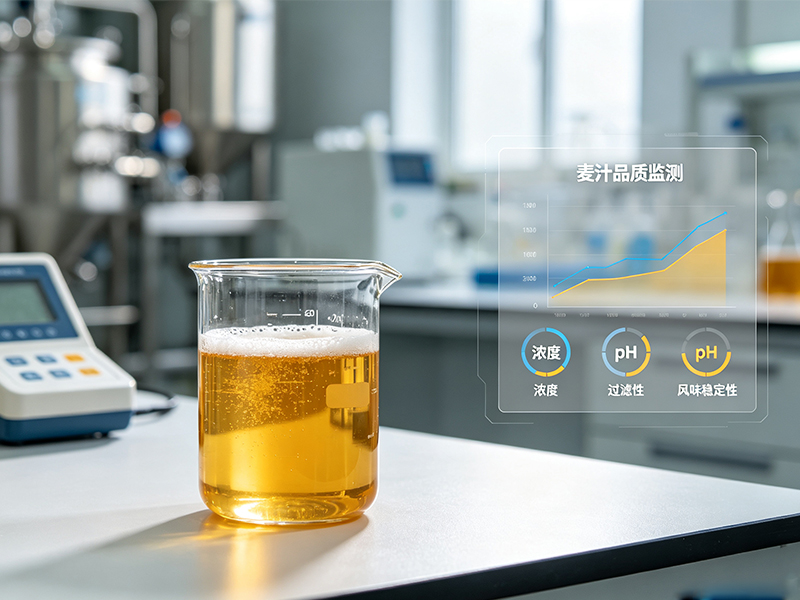
醪液浓度与酸碱值是糖化工艺的核心调控指标,直接影响酶促反应速率、原料浸出效率以及麦汁最终品质,是工业化糖化标准化管控的核心内容,两项参数的合理匹配可有效平衡生产效益与产品口感品质。
醪液浓度由生产料水比决定,直接关联第一麦汁浓度与酶系反应活性。结合工业化生产经验,糊化锅适配1:3左右浓醪配比,更适宜前期蛋白质的分解与改性;糖化锅多采用1:5.0左右的稀醪配比,能够为淀粉吸水糊化、充分液化提供优质环境。从酶活特性来看,醪液浓度维持在8~16°P区间,各类糖化酶活性均可保持最佳状态。浅色清爽型啤酒一般将第一麦汁浓度控制在16°P以内,保证口感干净爽口;浓色、风味型啤酒可上调至18~20°P,富集更多风味物质,丰富酒体层次。醪液浓度过高易造成麦糟残糖残留量大、原料浸出率偏低;浓度过低则洗糟效果不佳、风味物质溶出不足,需根据产品品类精准调整配比。
糖化醪的最佳酸碱环境为pH 5.4~5.6,该区间与麦芽内源酶系的最优作用条件高度契合。生产中可通过酿造用水矿物质调整、乳酸麦芽配伍、醪液生物酸化预处理等多种方式完成精准调酸。适宜的弱酸性环境,可有效促进淀粉与胶体物质的分解转化,提升原料浸出率与麦汁澄清度,减少多酚物质过量溶出,降低麦汁色度,让啤酒口感更为柔和纯净。同时可高效降解β-葡聚糖,改善麦汁过滤性能,为酵母发酵提供优质环境,还能抑制氧化酶活性,减少老化异味生成,持续强化成品啤酒的风味稳定性。
三、优化麦水混合工艺,消除基础性生产缺陷
麦芽粉料与糖化用水的均匀融合,是保障酶与底物充分接触、反应均匀一致的基础条件,同时也是控制醪液溶氧、规避氧化变质的关键工序。传统开放式液面投料、人工下料模式,极易出现粉料团聚结块、物料混合不均等问题,导致局部反应不充分、麦汁组分失衡。同时投料过程会大量卷吸空气,造成醪液溶氧超标,引发胶体变质、过滤速率下降、原料损耗增加等一系列生产与品质问题。
现代化规模化酿造生产线,普遍采用一体式麦水混合湿法工艺。通过专业设备将糖化用水雾化处理,使麦芽粉料在水雾环境中均匀浸润、分散融合,在进入糖化锅前完成均质混合。该工艺彻底解决了粉料飞扬、结块分层等问题,大幅降低原料损耗,实现醪液组分均匀稳定。同时有效减少空气卷吸,从前端工序控制醪液溶氧量,规避氧化带来的风味劣变、色泽加深等问题,是高品质啤酒标准化生产的必备工艺配置。
四、分级温控糖化,实现生化反应精细化管控
麦芽内部各类功能酶的耐热性存在明显差异,现代糖化工艺普遍遵循“低温浸渍、分段升温、分区反应”的管控逻辑,依托不同温度区间的酶活特性,定向调控生化反应过程,精准优化麦汁组分结构。
35~40℃为醪液浸渍活化阶段,主要作用是充分浸出各类内源酶,促进有机酸与磷酸盐生成,初步降解大分子葡聚糖,优化醪液整体体系环境,为后续反应筑牢基础。45~55℃为蛋白质分解休止阶段,重点完成蛋白质的分级降解,低温区间更利于发酵所需氨基氮的生成,高温区间可提升可溶性氮整体含量,生产中可根据麦芽溶解质量灵活调整温区与静置时长,兼顾酵母营养需求与啤酒泡沫品质。
62~70℃是糖化核心反应区间,直接决定麦汁糖谱与酒体风格。其中62~65℃区间β-淀粉酶活性最优,可生成大量可发酵性糖,适配高发酵度、清爽淡爽型啤酒生产;65~70℃区间α-淀粉酶逐步成为主导酶系,原料浸出利用率更高,非糖物质占比提升,更适合酿造风味浓郁、酒体饱满的低发酵度啤酒。75~78℃为糊精化收尾阶段,可彻底分解残留大分子淀粉,完成糖化全程反应,最大限度提升原料利用率。
五、落实全程抗氧化管控,稳固产品风味基底
糖化阶段的氧化反应,是诱发啤酒风味老化、口感变差的核心因素。醪液过量吸氧会引发蛋白质、脂类、多酚物质的交联变性,造成麦汁浑浊、过滤性能变差、原料浸出率降低,成品啤酒易出现口感粗糙、老化异味、泡沫稳定性下降等品质问题。醪液溶氧主要来源于液面进料、高强度搅拌、泵体输送倒醪等工序,需通过全流程标准化管控实现避氧生产。
目前行业成熟的抗氧化优化技术已广泛应用于工业化生产:采用底部封闭式进醪工艺,杜绝液面卷吸空气;配备变频可调搅拌系统,根据不同生产阶段匹配合理转速,避免过度搅拌带入氧气;优化分醪、倒醪操作,物料输送前静置沉降,规避泵体气蚀引发的溶氧问题;高端生产线配套氮气惰性气体保护系统,实现糖化全程无氧防护。整套抗氧化方案可有效抑制老化物质生成,最大程度保留麦芽原生风味,延长成品啤酒保鲜周期,稳定产品口感品质。
结语
糖化工艺的精细化、标准化、系统化管控,是现代啤酒企业稳定产品品质、提升生产效益的核心竞争力。从基于麦芽品质的温度适配、醪液参数精准调控,到麦水混合工艺升级、分段温控反应、全流程抗氧化防护,每一项工艺细节的优化,都能有效提升原料利用率与麦汁品质,优化成品啤酒风味表现。未来,酿造行业将持续向智能化、精细化、绿色化方向升级,通过工艺参数持续优化、生产设备迭代升级,不断平衡生产能耗、原料效率与产品品质,持续输出高稳定、高品质的啤酒产品,助力酿造产业高质量发展。


 微信公众号
