国际化发酵装备制造企业Global Leading Fermentation Equipment Supplier


国际化发酵装备制造企业Global Leading Fermentation Equipment Supplier
啤酒下面发酵工艺分为主发酵与后发酵两大阶段。主发酵结束后的酒体称为嫩啤酒,此时酒体二氧化碳含量不足,双乙酰、乙醛、硫化氢等生青风味物质残留较多,同时大量酵母与悬浮杂质未完全沉降,酒体浑浊、稳定性差,无法达到成品标准。因此,必须通过规范的后发酵与低温贮酒过程,完成啤酒风味成熟、酒体澄清与二氧化碳饱和,最终保障成品啤酒的口感、外观与储存稳定性。
一、后发酵与贮酒的核心作用
后发酵与贮酒是啤酒品质定型的关键工序,酒体在此阶段发生持续、温和的生化与物理变化,实现风味优化、酒体澄清与气体稳定平衡,直接决定成品啤酒的综合品质。
1. 风味成熟与优化
嫩啤酒入罐后,初期维持3℃-5℃发酵温度,酒体中残留的麦芽糖、麦芽三糖等可发酵糖持续发酵,稳步还原双乙酰等不良风味物质。后发酵产生的二氧化碳部分外排,可有效带走乙醛、硫化氢等生青物质,消除青涩口感。经过7-10天前期发酵后,酒温逐步降至0℃-1℃进入低温贮酒阶段,酒体风味持续调和,口感变得干净柔和,完成风味成熟。
2. 二氧化碳饱和与品质提升
二氧化碳是构成啤酒杀口口感、泡沫稳定性与防腐能力的核心指标。传统工艺依靠后发酵自然产气实现酒体饱和,现代工艺可精准补充二氧化碳,弥补自然产气不足,部分新工艺可直接充碳替代传统后发酵,有效缩短生产周期。
依据亨利定律,啤酒中二氧化碳分为溶解态、胶体吸附态与化合态三种形式。理论上每千克葡萄糖完全发酵可生成0.514kg二氧化碳,常规嫩啤酒二氧化碳含量仅0.25%,而成品标准为0.50%,近半数二氧化碳来自后发酵阶段。二氧化碳溶解量受温度与压力严格影响:等压条件下温度每升高1℃,二氧化碳含量下降0.01%;等温条件下压力每提升0.01MPa,含量上升0.03%-0.04%。标准化生产将罐压控制在0.05-0.08MPa、温度-1℃-1℃,依托合理液柱压力,保障二氧化碳稳定溶解。
充足且稳定的二氧化碳,可提升啤酒泡沫持久度,赋予酒体清爽杀口力,抑制酒体氧化与杂菌繁殖,同时适度降低pH、柔和酒花苦味,让整体口感更加清爽干净。
3. 酒体澄清与稳定性强化
贮酒阶段通过低温静置,促使酵母细胞、冷凝固蛋白、酒花树脂与蛋白质-多酚复合物逐步沉降,实现酒体自然澄清,为后续过滤提供良好条件,最终将成品浊度控制在0.3EBC以下。其中,蛋白质-多酚复合物是造成啤酒冷浑浊与永久浑浊的主要诱因,低温长时间贮酒可提前促使其析出沉淀,大幅提升啤酒非生物稳定性,延长产品保质期。
澄清效果受温度、pH、罐体规格与酒液黏度影响,低温、适宜pH(4.2-4.4)、低黏度环境更利于杂质沉降。全程需严格隔绝氧气,避免酒体氧化变质、风味劣变与杂菌污染。
二、后发酵标准化工艺与操作规范
后发酵工艺需严格遵循标准化流程,通过下酒、封罐、控温、周期管控,保障每一批次啤酒品质稳定统一。
1. 下酒工序
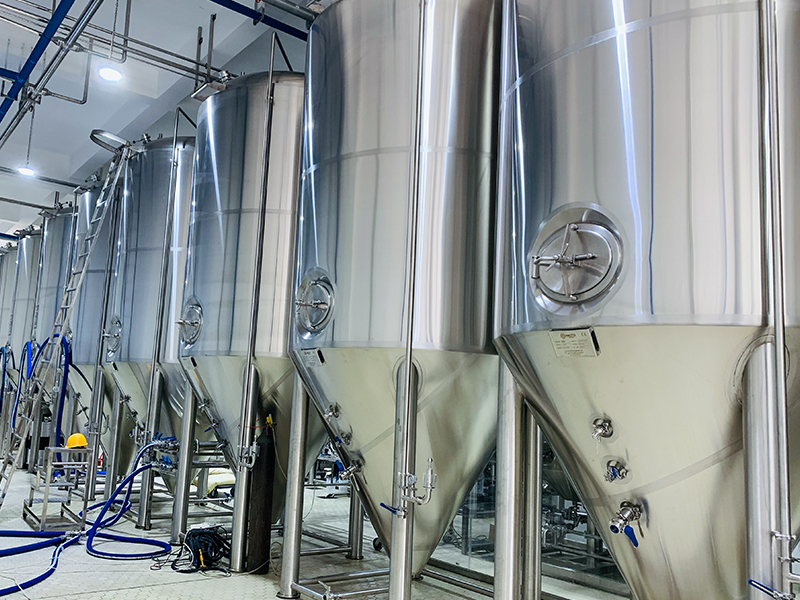
下酒是将嫩啤酒转入灭菌贮酒罐的关键工序,行业普遍采用卧式贮酒罐,控温稳定、操作便捷。下酒过程可混合不同批次嫩啤酒,均匀分散酵母,保证酒体品质均一,整体作业在1-3天内完成。为规避氧化,罐体预先脱氧、二氧化碳置换,入罐后预留10-15cm顶空用于排气。若酒体残糖不足,可适量添加高泡酒,强化后发酵、加速双乙酰还原与生青味去除。
生产采用下部进料方式,液流平稳、吸氧少、不起泡,全程设备无菌管控。标准酵母浓度控制在1.0×10⁷个/mL,根据酵母活性与沉降状态适时调整,保障发酵稳定进行。
2. 封罐升压
酒液入罐后先敞口发酵2-3天,充分释放生青物质。待罐顶泡沫由白转黄、逐步回缩后封罐,稳定控制罐压0.05-0.08MPa,让二氧化碳持续溶解饱和。罐压需精准把控,压力不足会导致口感寡淡,压力过高易造成后续过滤喷酒,影响生产安全与成品品质。
3. 温度控制
工艺遵循“先高后低”控温原则:前期3℃-5℃保障残糖发酵与双乙酰快速还原,后期逐步降温至-1℃-1℃低温贮酒。新型精细化工艺可将前期温度拓宽至3℃-13℃,快速改善风味,后期低温贮藏7-14天,同步完成澄清与碳饱和,兼顾品质与生产效率。
4. 发酵周期
贮酒周期根据啤酒品类、原麦汁浓度与工艺温度动态调整。淡色啤酒对澄清度与稳定性要求高,贮酒周期更长;浓色啤酒侧重麦芽香气,周期相对较短。原麦汁浓度越高、储运条件越严苛,所需贮酒成熟时间越久。
三、影响发酵与成品品质的关键因素
啤酒发酵品质由菌种状态、原料特性与工艺参数共同决定,精细化管控各环节,是稳定产品品质的核心。
1. 酵母性能与接种条件
优质酵母需发酵稳定、双乙酰还原快、凝集性好、遗传稳定。酵母多代传代后易出现活性衰减、发酵度下降,麦汁供氧不足、不饱和脂肪酸缺乏也会抑制酵母增殖,引发发酵异常。合理把控接种量可缩短周期,过量接种则会加速酵母老化,不利于稳定生产。
2. 麦汁组分与供氧工艺
麦汁中可发酵糖与可同化氮直接影响发酵速率与风味物质生成。同时,氧气是酵母合成细胞膜、恢复活性的必要条件,生产最优溶氧量约8mg/L。溶氧过低酵母增殖不足,过高则酵母过度繁殖、风味失衡、生产经济性下降。
3. 温度与压力工艺
高温发酵效率高,但高级醇、酯类含量偏高,口感与储存稳定性偏弱;低温发酵风味纯净、杂味少、泡沫优质,更适配高端淡色啤酒生产。加压发酵可抑制高级醇生成、缩短酒龄,但高压二氧化碳会轻微抑制酵母活性,成品风味与常压工艺存在细微差异,需按需选用。
结语
后发酵与贮酒是下面发酵啤酒品质定型的核心环节,通过温度、压力、菌群、原料的系统化管控,实现酒体去杂增香、澄清稳定,有效解决嫩啤酒青涩、浑浊、稳定性差等问题。标准化、精细化的后发酵工艺,是保障啤酒风味纯正、口感醇厚、储存稳定的重要技术支撑,也是高品质啤酒酿造的核心工艺保障。


 微信公众号
